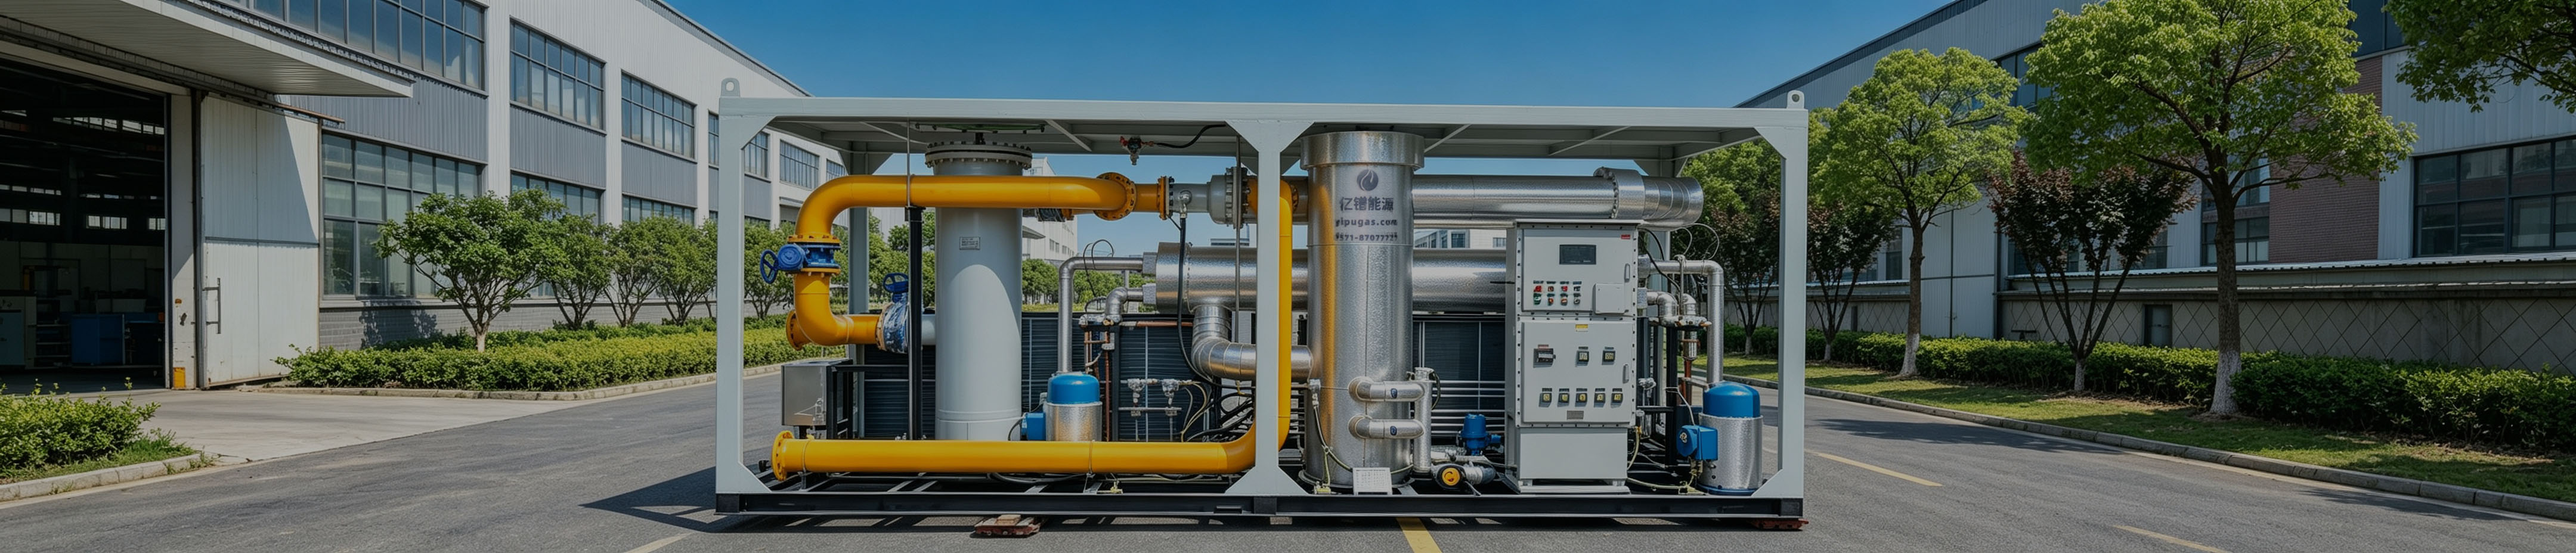
亿镨天然气脱水装置:高效解决天然气脱水难题,保障加气站与管网稳定运行
一、市场痛点
在天然气开采、输送及使用过程中,水蒸气的存在是一个不容忽视的隐患。当天然气中含有大量水蒸气时,在加压、降温过程中,一旦达到水露点,气相水就会以游离水的形式析出,进而形成水合物。这些水合物会堵塞管道、气瓶嘴、充气嘴等关键部位,导致加气站在低温环境下无法正常加气,汽车在寒冷气候条件下难以启动和运行。对于像天然气脱水系统这样关键的环节,如果缺乏高效可靠的设备,整个气井气集输系统都会面临风险。传统的脱水方法如冷却法、吸收法等往往效率低、成本高,且难以达到深度脱水要求。因此,市场迫切需要一种能够有效脱除天然气中水分、防止水合物生成的高性能设备。亿镨天然气脱水装置正是为解决这一痛点而设计,它采用先进的分子筛吸附技术,能够将气体中的水分深度脱除,满足天然气深冷加工的要求,无论是油田井口气干燥脱水系统还是加气站天然气脱水装置,都能稳定运行,保障生产安全。
二、装置流程
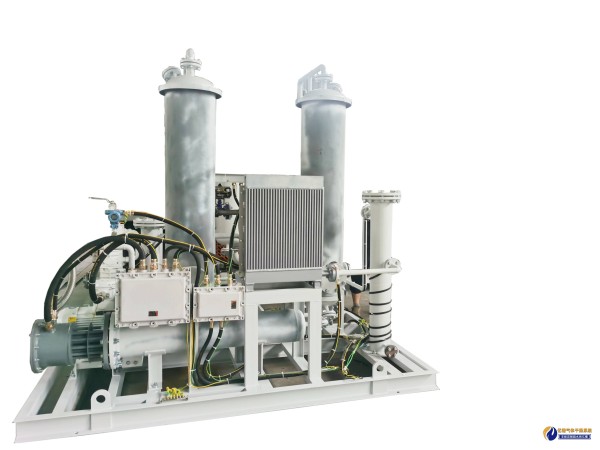
亿镨天然气脱水装置采用双塔交替工作制,即一塔吸附,另一塔再生或待机。整个流程包括吸附流程和再生流程。
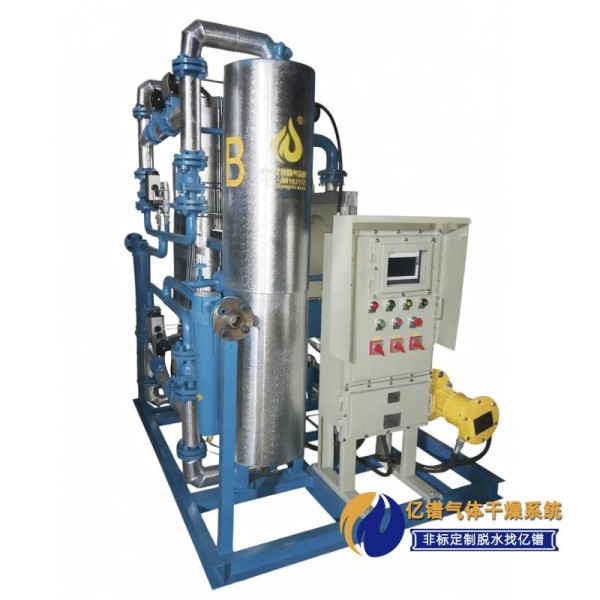
吸附流程:主气流从进气口进入,经过分离过滤器初步去除游离态油水及大颗粒杂质,然后进入吸附塔A(或B)。在塔内,气体通过分子筛床层,分子筛在低温高压下吸附天然气中的水蒸气分子。吸附后的干燥气体经粉尘过滤器深度净化,最终从出气口排出,实现连续供气。
再生流程:当分子筛吸水饱和后,通过阀门切换进入再生流程。少量干燥天然气经增压机增压后进入防爆电加热器加热至约190℃,然后进入再生塔对分子筛进行水分脱附。脱附后的高含水量天然气进入冷却器冷却分离,析出的水分被排至贮液罐,分离后的天然气继续循环利用。待分子筛再生完毕,切换回吸附状态。这样,亿镨天然气脱水装置就能持续提供露点低于-40℃的纯净干燥气体。
三、工作原理
亿镨天然气脱水装置基于变温或变温变压吸附原理,利用分子筛对水蒸气分子的吸附容量随系统压力、温度变化而改变的特性。在高压低温下,分子筛吸附水蒸气;在低压高温下,分子筛脱附水蒸气,从而实现再生。本装置采用4A球状分子筛作为吸附剂,它能深度脱除天然气中残留的水分,还能吸附H2S、NH3、SO2等杂质,对后续设备如压缩机、售气机起到保护作用。吸附过程是物理过程,不涉及化学反应,因此操作安全可靠。整个天然气脱水系统通过PLC控制器自动控制切换周期,确保设备持续高效运行。
四、核心优势
1. 深度脱水:采用高强度4A分子筛,装填量大,吸附周期长,脱水深度高,排气露点低至-40℃以下,满足最苛刻的工业要求。
2. 稳定可靠:双塔结构连续供气,一塔吸附一塔再生,输出气体平稳无压力波动,延长分子筛使用寿命。手动切换、自动再生,操作简便。
3. 安全保护:三重温度超高保护功能,防爆电加热器自带防爆热电阻,防止干烧;增压机及冷却风机过载停机保护;加热器温度超高停电保护及温度落低自动加电功能,确保再生温度最佳。 4. 高品质组件:控制器采用西门子PLC、施耐德接触器、台湾阳明功率调整器等进口原件;阀门采用上海高压阀门耐高温耐磨材料;安全阀为中国永一全启封闭式不锈钢芯;防爆产品达到CT6标准。
5. 易于维护:塔体单独设置装料口和卸料口,无需拆卸管路即可更换分子筛;分离器、分离过滤器、粉尘过滤器有效去除游离态油水及颗粒,保护吸附剂和后续设备。
五、技术实力
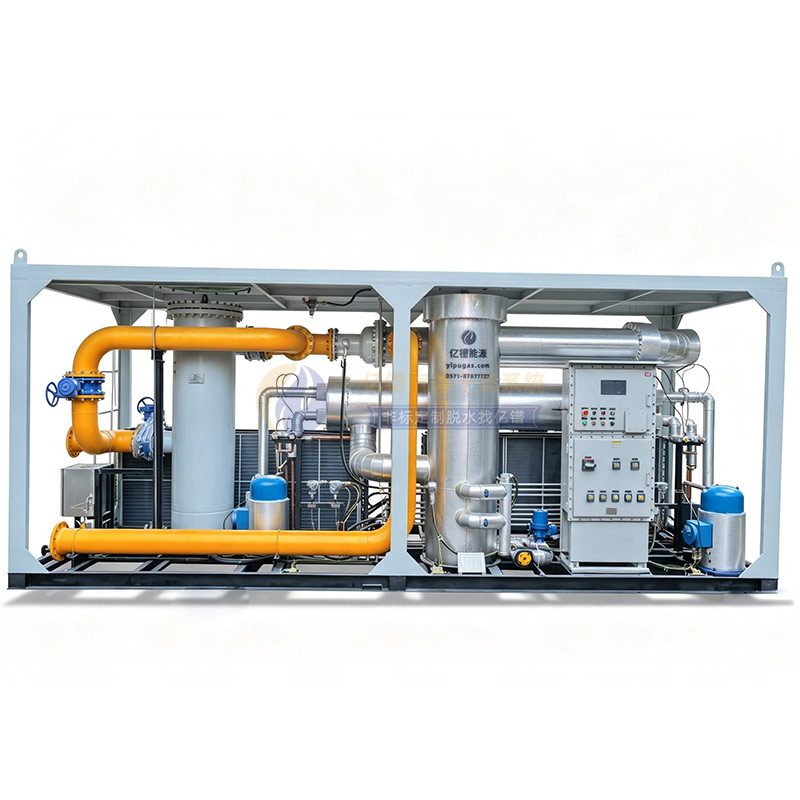
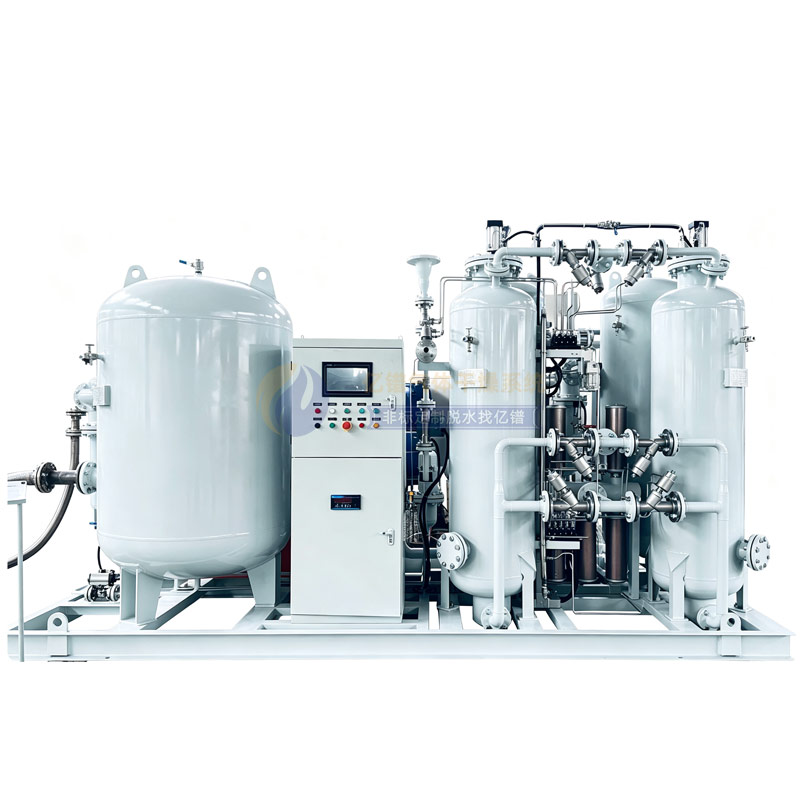
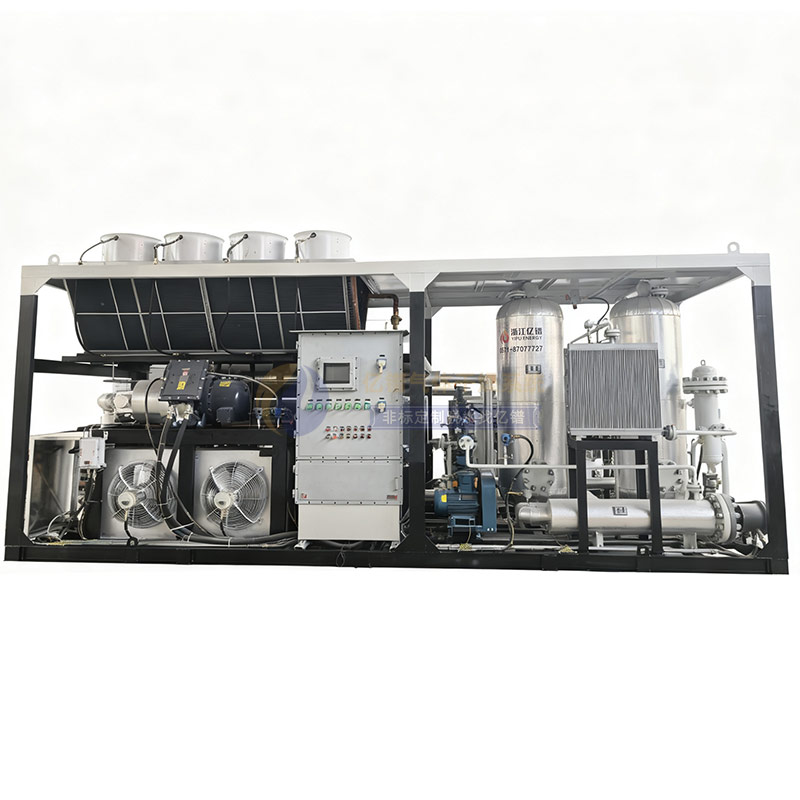
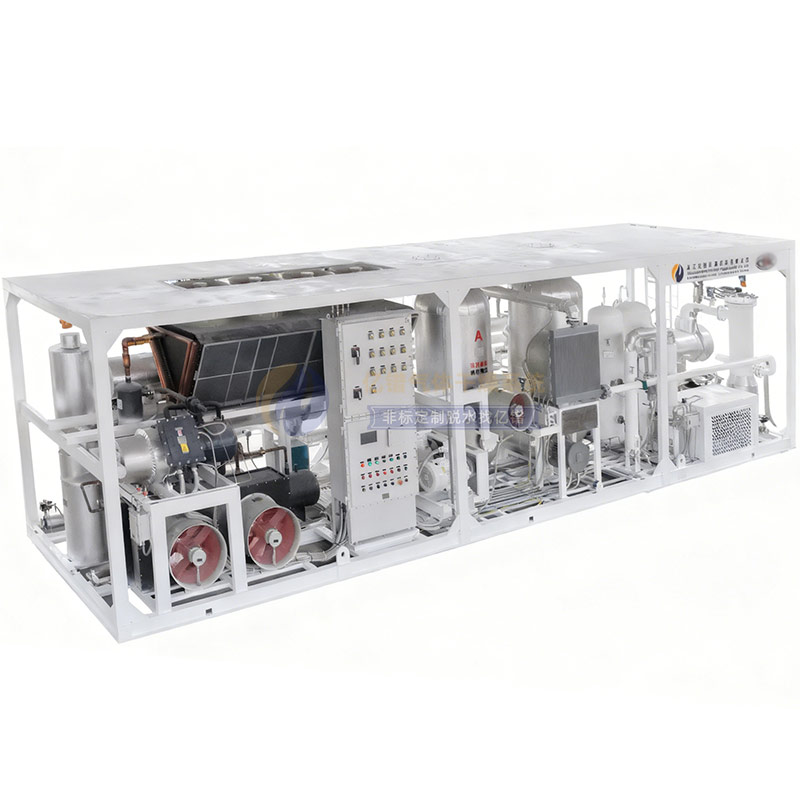
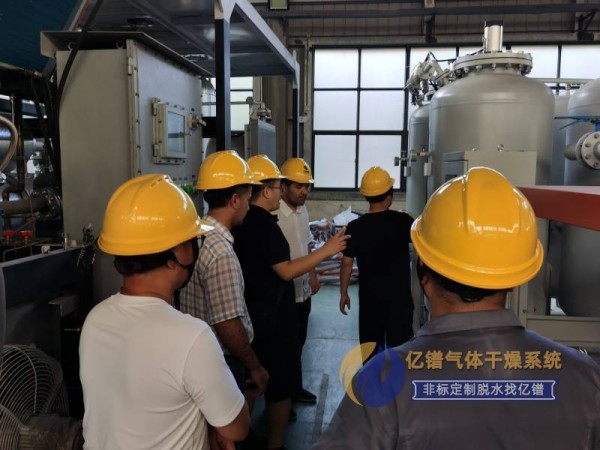
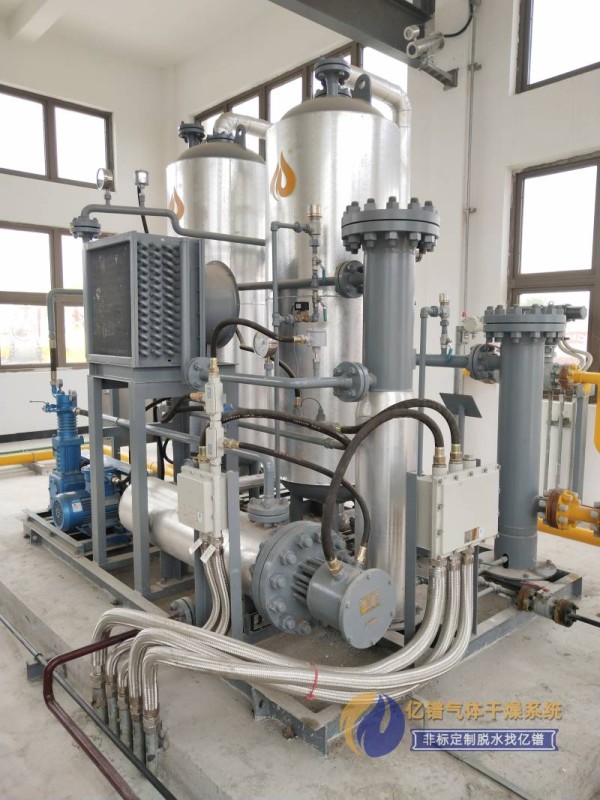
浙江亿镨能源科技有限公司是国内领先的天然气脱水设备制造商,拥有多项自主知识产权。公司严格按SY/T 0076-2008《天然气脱水设计规范》、GB150-2011及TSG 21-2016《固定式压力容器安全技术监察规程》等相关标准设计、制造及检验。其研发的YNG系列天然气脱水装置已广泛应用于石油、化工、机械、电子、仪表、天然气脱水、沼气脱水、煤层气脱水等行业。产品结构新颖,操作简单,性能稳定可靠。亿镨天然气脱水装置采用整体撬装式结构,集成了吸附塔、安全阀、手动球阀、电控柜、防爆电加热器、增压机、冷却器、分离器、分离过滤器、粉尘过滤器、防爆热电阻、压力表、露点仪及管路系统等,配置国内先进,设计合理。公司还提供全面的技术支持和售后服务,确保用户使用无忧。
六、产品介绍
本方案针对的是YNG11-4170-2.0-SM型号的天然气脱水装置,处理气量为4170 Nm³/h(10^4 Nm³/d),工作压力2.0MPa。该装置专用于天然气深度脱水,也可用于沼气干燥脱水设备、油田井口气干燥脱水系统、加气站天然气脱水装置、伴生气脱水装置、煤层气脱水装置、LNG加气站干燥脱水系统、CNG加气站干燥脱水系统、城市管网气脱水装置等场景。它采用分子筛再生吸附脱水系统,确保高效脱水。设备整体撬装,结构紧凑,占地面积小,适用于室内或室外(需防护顶棚)安装。
技术指标
| 产品型号 | YNG11-4170/2.0-SM |
|---|---|
| 额定工作压力 | 2.0MPa |
| 设计压力 | 3.5MPa |
| 安全阀起跳压力 | 3.2MPa |
| 额定流量 | 4170 Nm³/h |
| 进气温度 | 常温 |
| 进气含油量 | ≤3 mg/Nm³ |
| 排气温度 | 比环境温度高10℃ |
| 排气最大颗粒直径 | ≤1μm |
| 进出口压力降 | ≤0.03MPa |
| 再生方式 | 手动切换,等压再生 |
| 加热元件设计温度 | 240℃ |
| 再生温度 | 170℃ |
| 工作方式 | 双塔交替,连续工作 |
| 控制方式 | 半自动控制 |
| 吸附周期 | 12小时 |
| 再生时间 | 8小时 |
| 过滤器排污方式 | 手动周期排污 |
| 分离器排污方式 | 手动 |
| 吸附剂 | 4A球状分子筛 |
| 防爆电加热器 | AC380V 90kW dⅡBT4 |
| 增压机电机 | AC380V 11kW dⅡBT4 |
| 冷却风机电机 | AC380V 2.2kW dⅡBT4 |
| 结构形式 | 整体撬装式 |
| 过滤器配置 | 分离器、分离过滤器、粉尘过滤器 |
| 进出口管径 | 法兰WN80-40RF |
| 设备总质量 | 约1100kg |
| 出口气体露点 | ≤-40℃(常压下) |
| 吸附剂使用寿命 | 正常使用超过8000小时 |
| 再生耗气量 | ≤3%处理气量 |
| 防爆等级 | dⅡBT4 |
| 防护等级 | IP55 |
| 符合标准 | SY/T 0076-2008, GB150-2011, TSG 21-2016 |