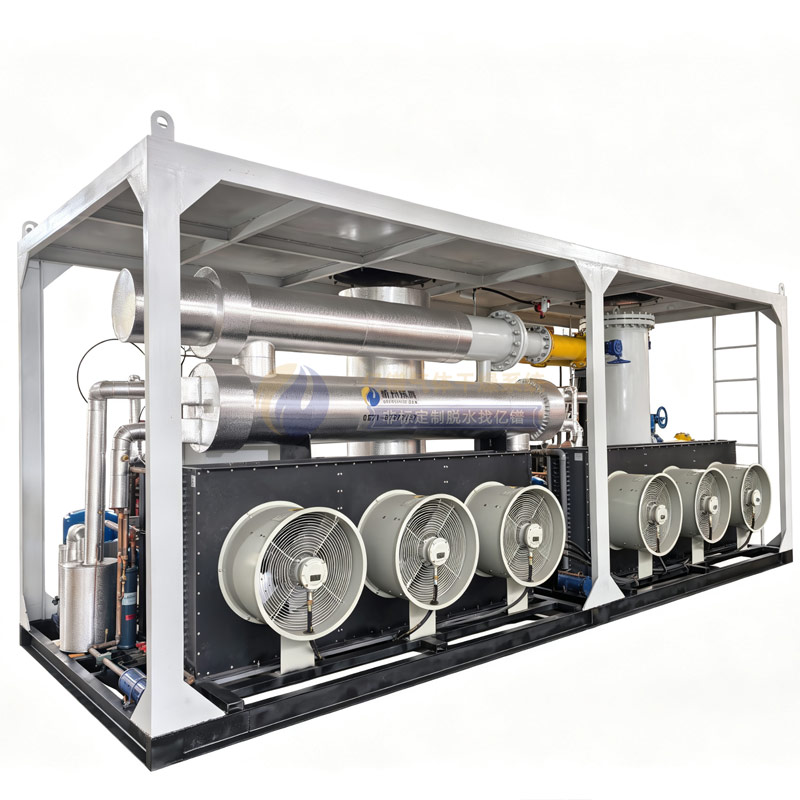
| 问题类别 | 问题描述 | 解决方案 |
| 工况适配 | 煤层气进气温度50~60℃、处理量10000Nm³/h,如何保证蒸发器出口温度≤15℃? | 采用预冷器+蒸发器两级降温设计,预冷器回收出口干气冷量先行降低进气温度,蒸发器按170KW额定制冷量(2×30HP双压缩机)配置,确保出口温度≤15℃在线检测达标 |
| 腐蚀防护 | 煤层气中含硫化氢、氯离子等腐蚀性组分,与凝析水协同作用易导致换热管腐蚀泄漏 | 蒸发器与预冷器管路系统均采用304不锈钢换热管,壳体碳钢;所有与煤层气接触的气体流程部位均做防腐工艺处理,确保寿命期内防腐性能达标 |
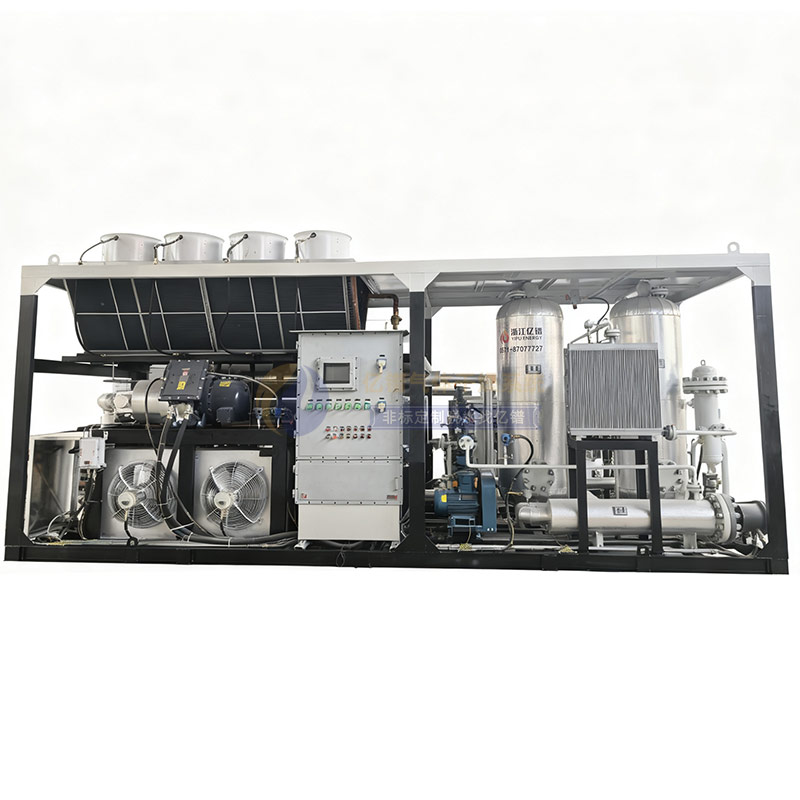
| 防爆安全 | 煤层气属爆炸性气体环境,整机及涉爆部件须满足防爆要求 | 整机及所有涉爆部件防爆等级Ex d II BT4,电气仪表防护等级不低于IP55;防爆控制柜集成环境温度与控制柜内部温度双监测;压缩机做防爆改装 |
| 压降控制 | 设备整体压力损耗过大会影响甲方原有管网压力稳定 | 按最佳气体流速和截面进行水力计算,优化换热器流程与管路布局,设备整体压力损耗控制在≤50kPa |
| 排污与气损 | 传统定时排污易造成煤层气随冷凝液排出,导致气源浪费和环境泄漏 | 采用自动排污系统,液位控制电动球阀实现“只排水不排气”;设旁路手动排污备用;实现煤层气回收“零”排放 |
| 连续运行可靠性 | 要求24小时连续运行,单台压缩机故障可能导致全线停车 | 采用2台丹佛斯制冷压缩机并联架构(2×30HP),单台退出运行时另一台仍可维持部分制冷能力;适应连续工作制(S1) |
| 远程监控与系统对接 | 需实现远程启停、状态反馈、参数监测、故障报警,并与甲方中控系统对接 | 采用西门子PLC全自动控制,支持现场/远程双操作;开放通讯端口及技术协议;露点仪数据实时上传;满足甲方中控系统对接要求 |
| 压力容器合规 | 蒸发器、预冷器、精密过滤器、气液分离器等压力容器部件须符合特种设备监管要求 | 所有压力容器部件均符合《固定式压力容器安全技术监察规程》要求,取得压力容器监督检验证书,随设备发货配送 |
| 高温环境散热 | 环境温度≤40℃工况下,风冷冷凝器散热能力能否保证制冷系统稳定运行? | 冷凝风机≤9KW,采用分组运行设计,可根据环境温度单独启停各风机;制冷系统按额定制冷量匹配冷凝面积,保留换热余量 |
| 技术文件交付与验收 | 设备安装、调试、验收各阶段需要完整技术文件支撑,文件缺失或错误会影响工期 | 合同签订后1周内交付设备外形尺寸图(含基础图、地脚螺栓位置图、接管位置图);2周内交付工艺流程图;发货时随机配送合格证、说明书、PLC接线图、压力容器监检证书、易损件清单等;纸质一式肆份+电子PDF贰份 |
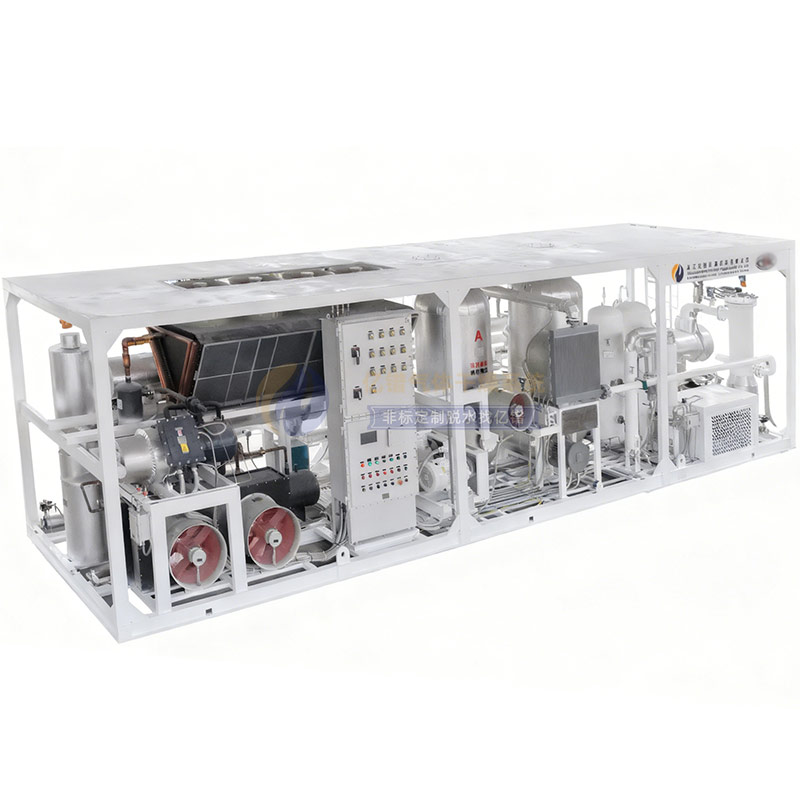
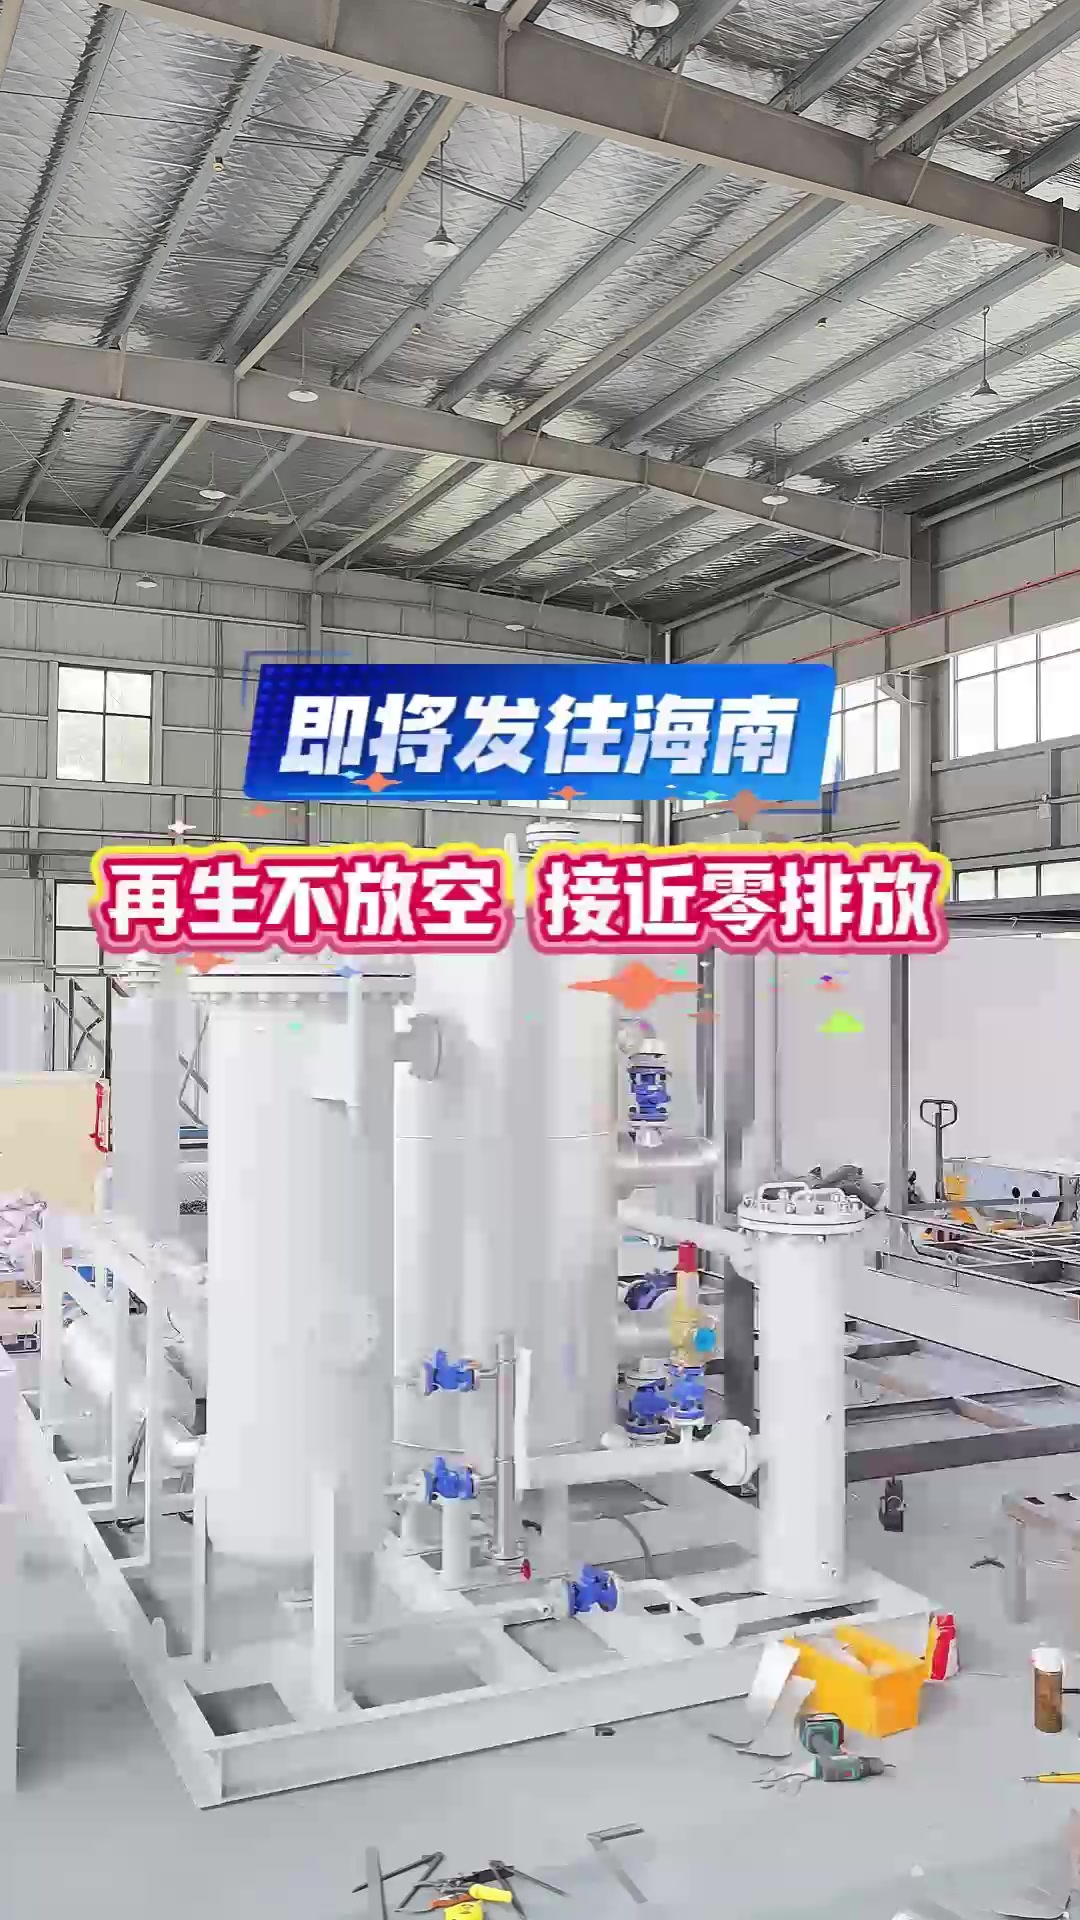
按工况参数设计
精准匹配需求
不锈钢换热管
抗腐蚀寿命长
西门子PLC控制
远程监控报警
液位控制排污
煤层气零排放
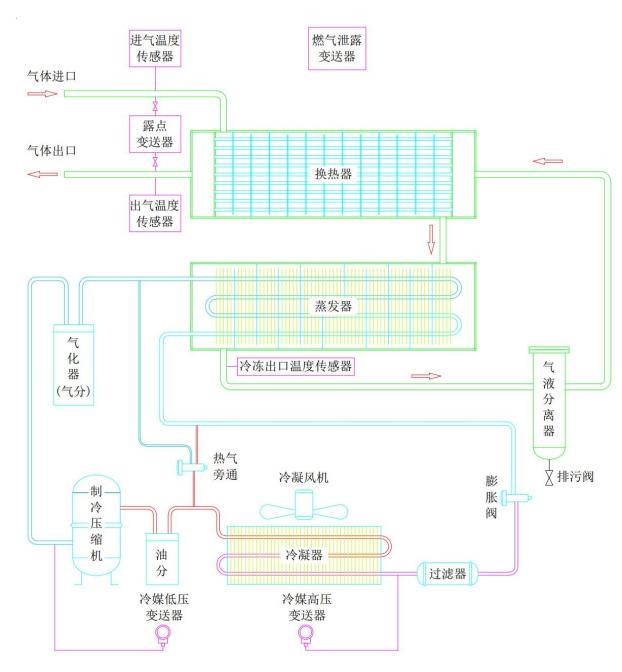
压缩机将制冷剂压缩冷凝节流蒸发
吸收煤层气热量实现强制降温。
出口低温干气与进气逆流换热
先行降温并回收冷量,降低蒸发器负荷。
气体降温至水露点以下
饱和水蒸汽过饱和凝结为液滴,实现脱水。
旋风分离利用离心力,丝网捕雾靠惯性碰撞
双重捕集凝结液滴。
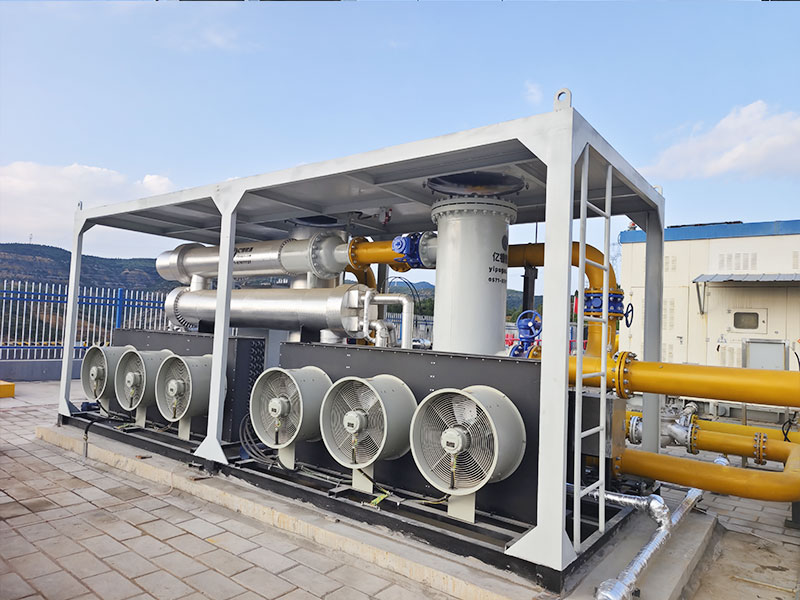
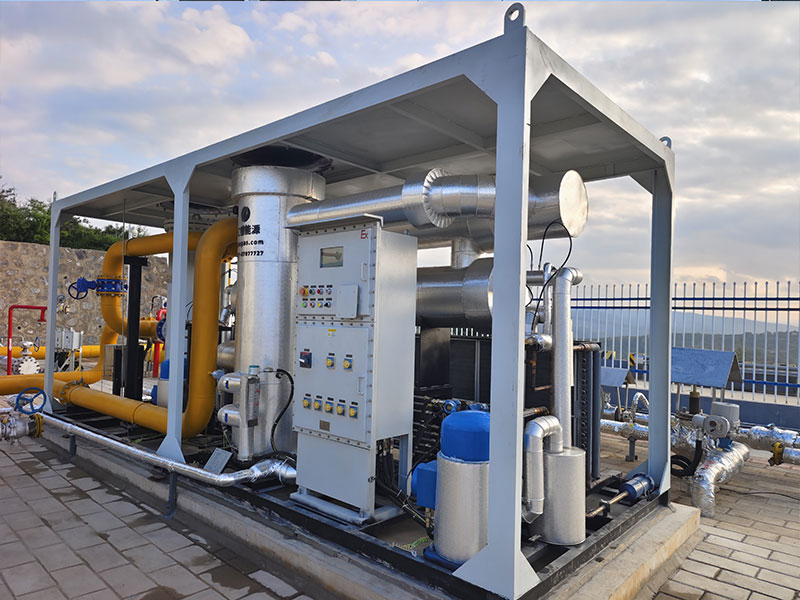
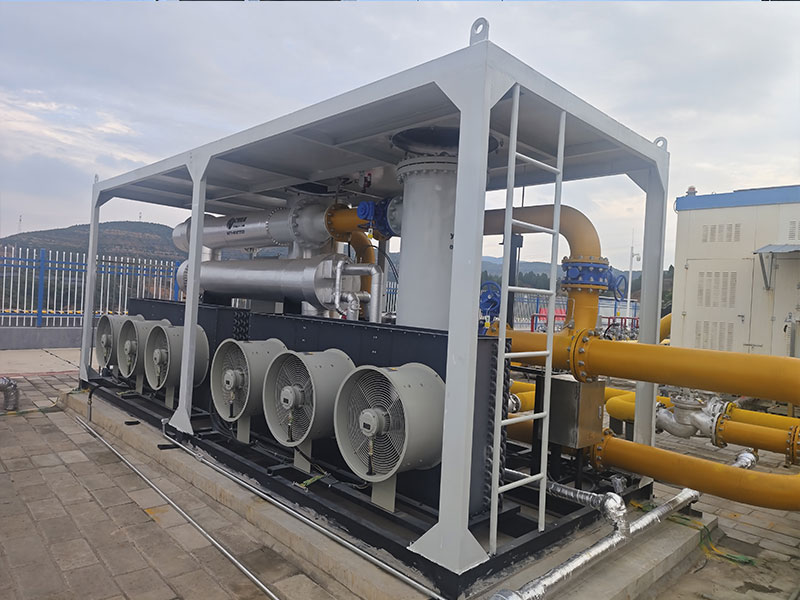
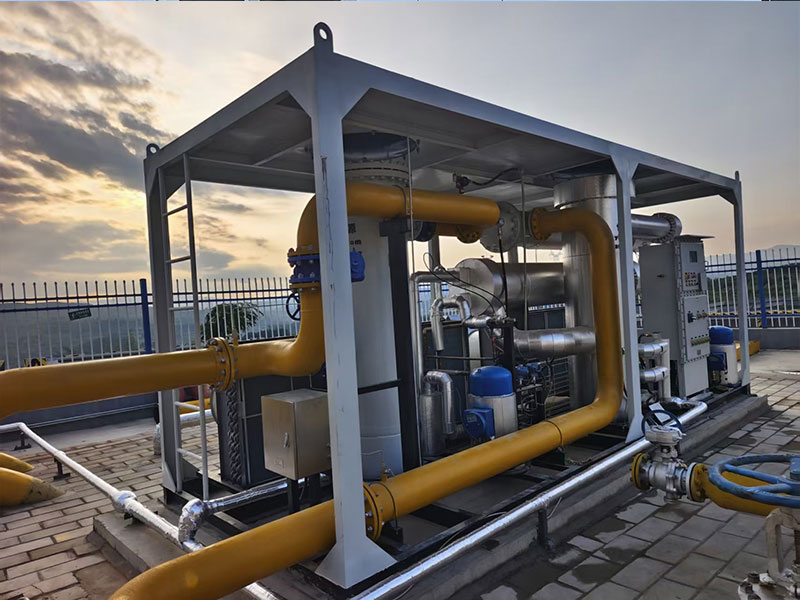
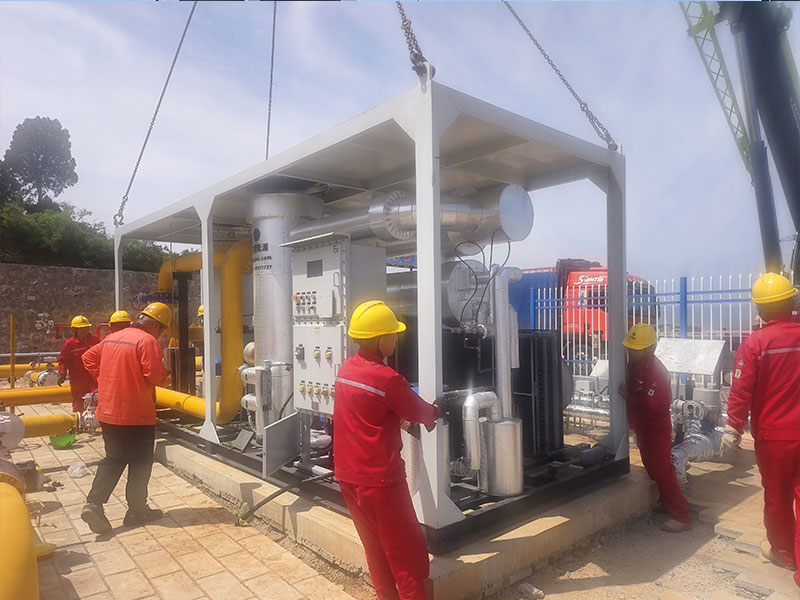
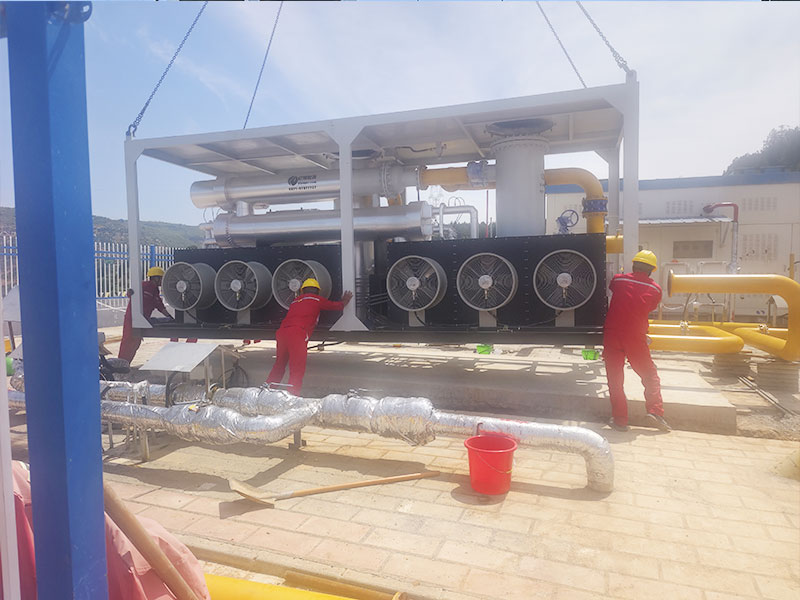
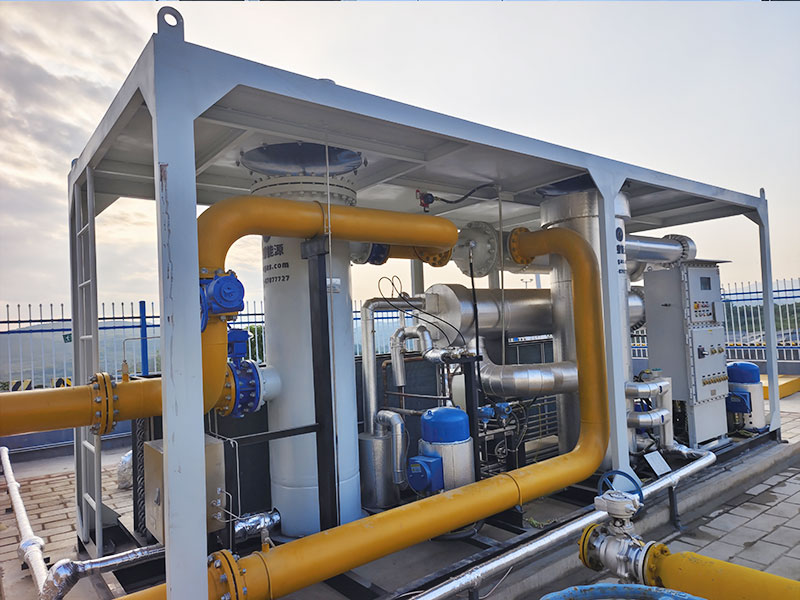
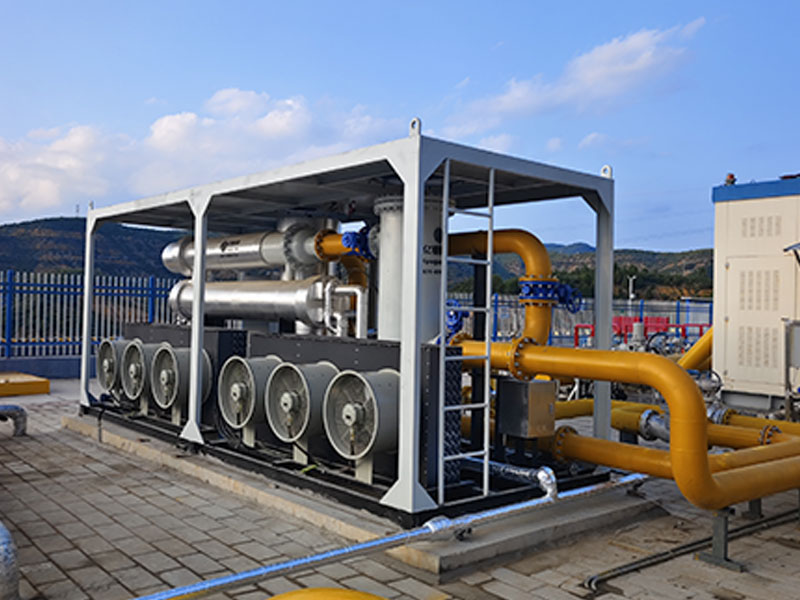
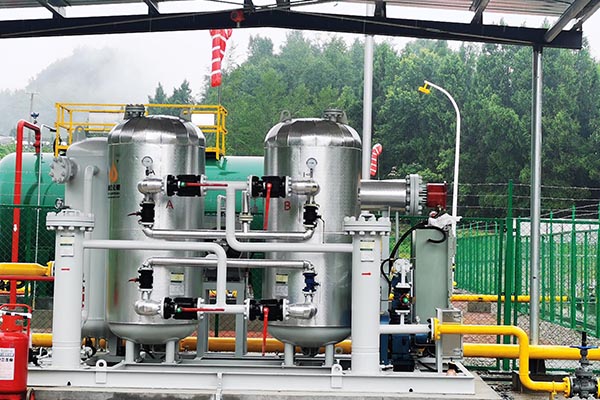
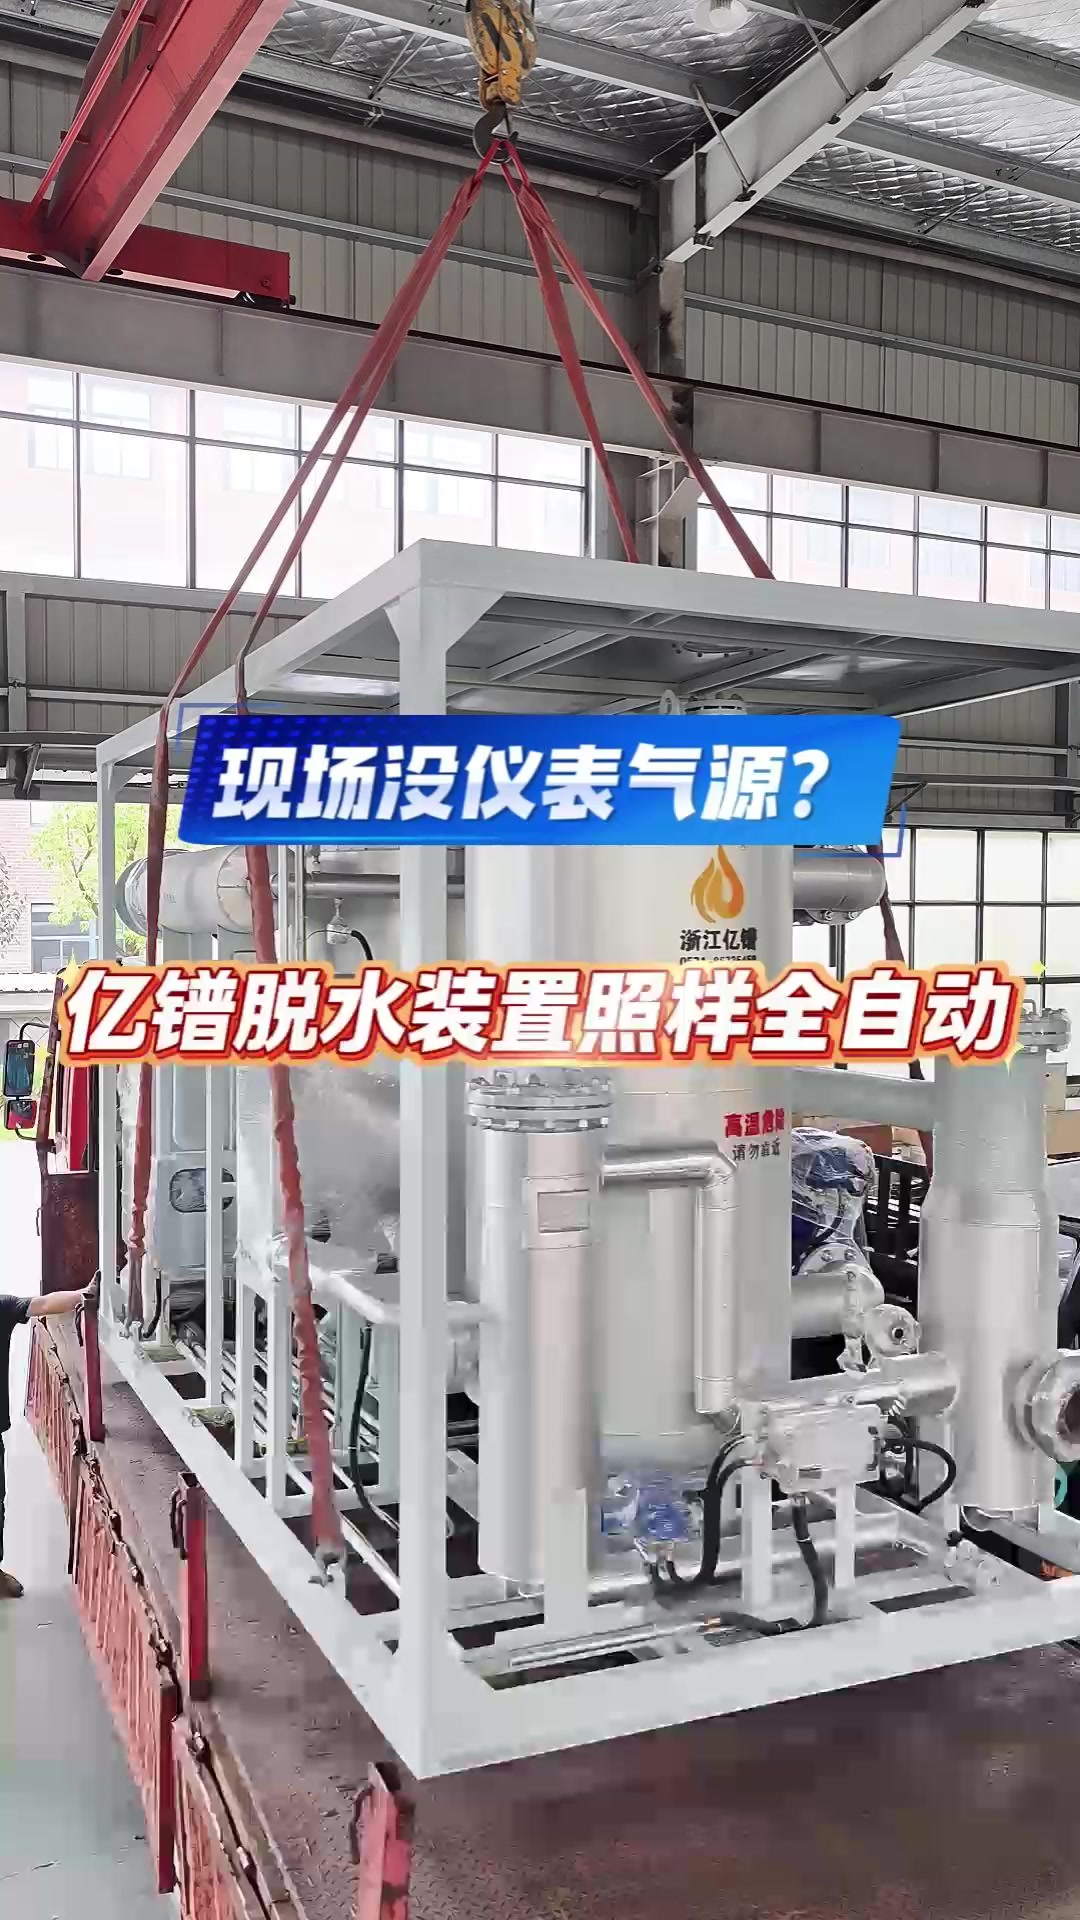
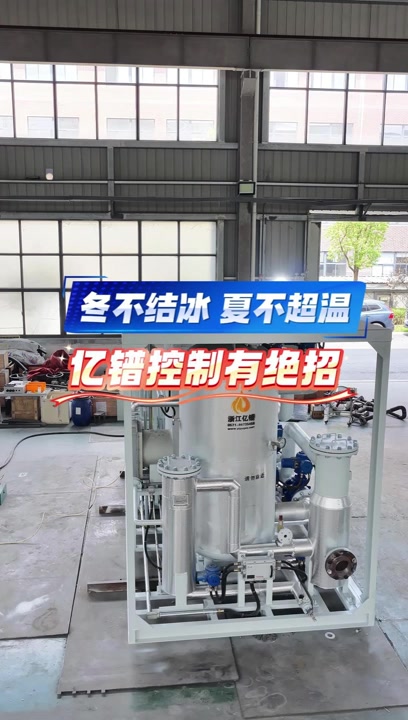
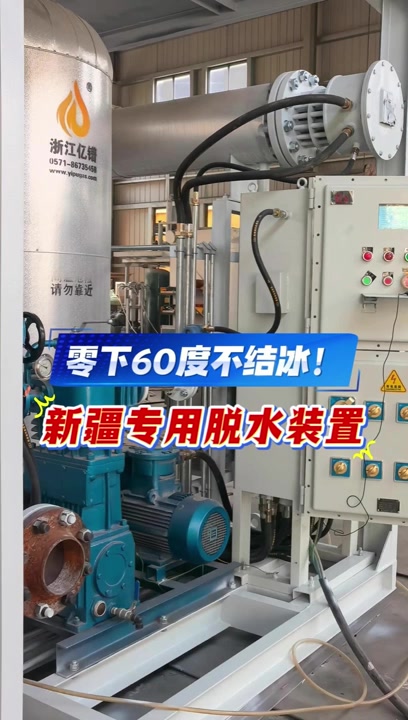
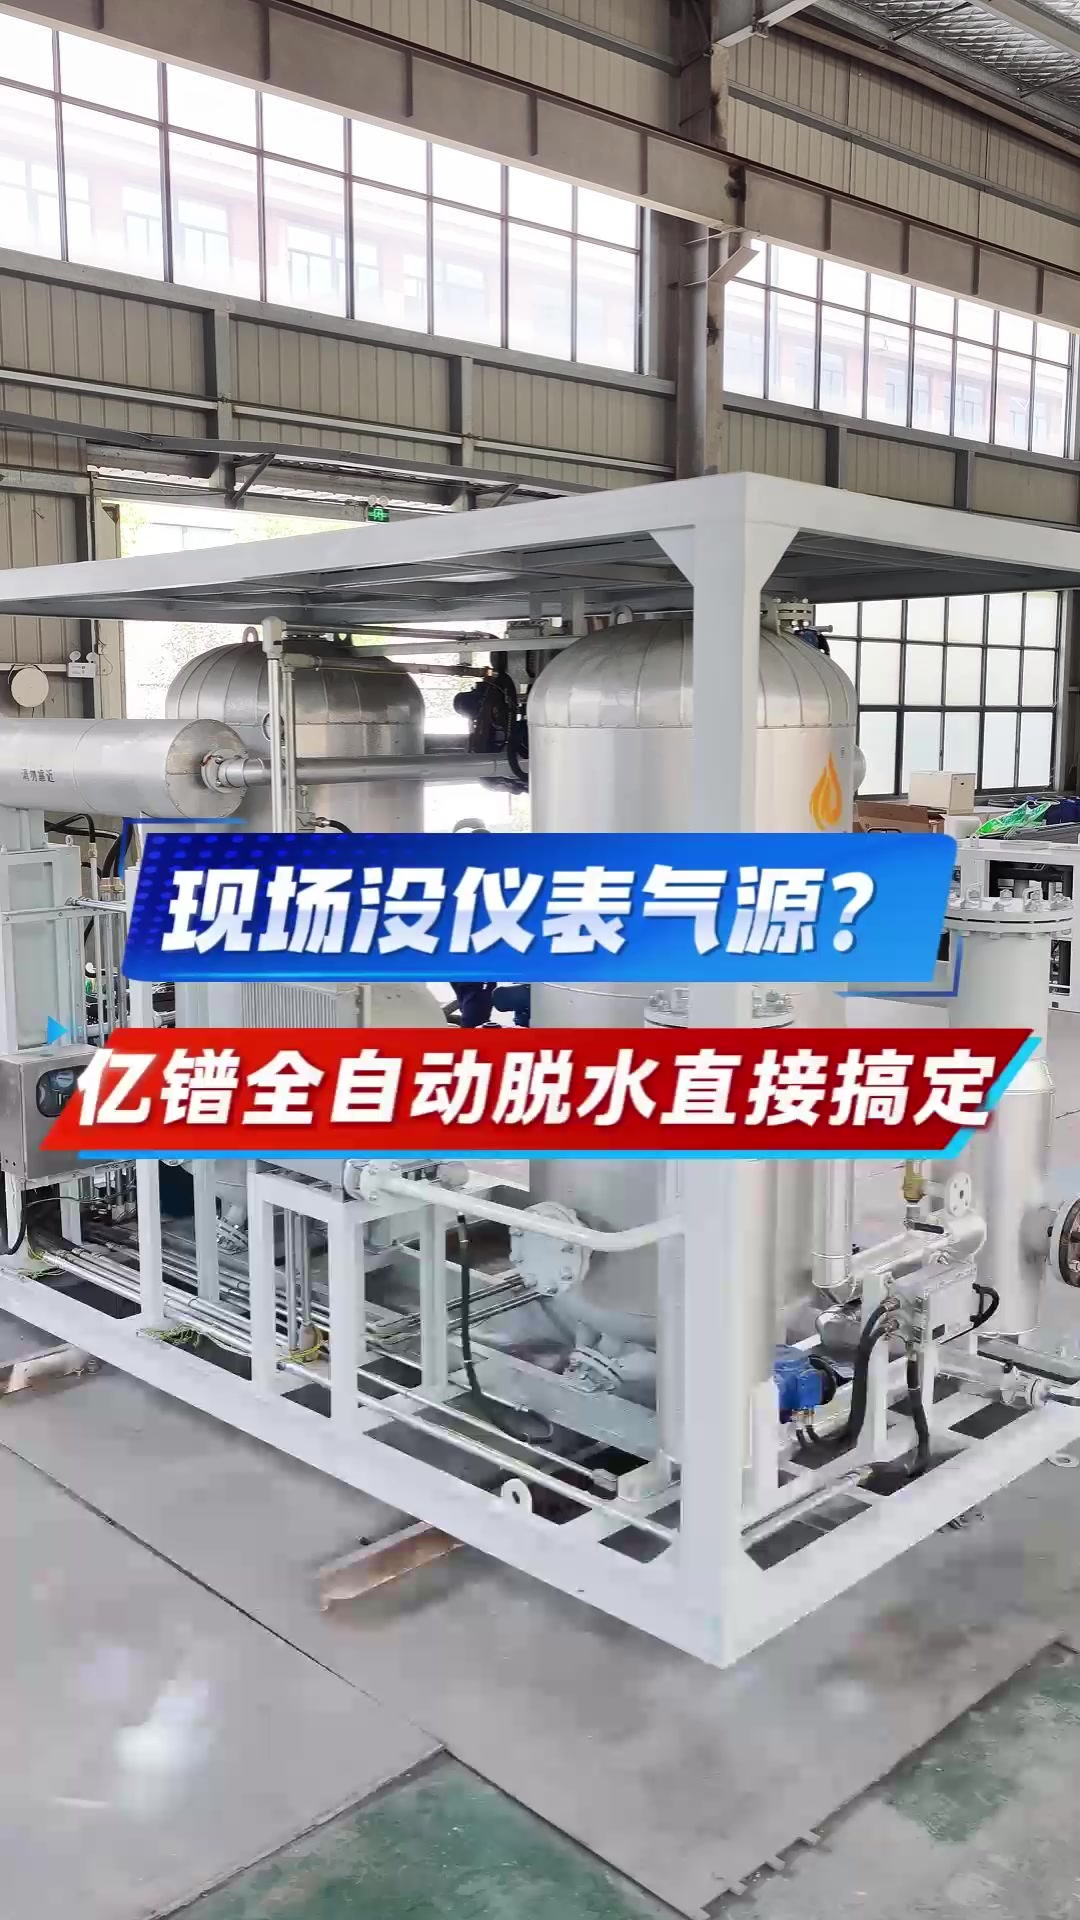
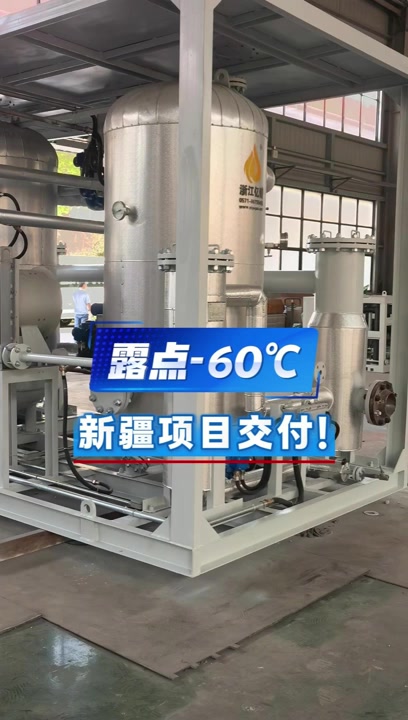
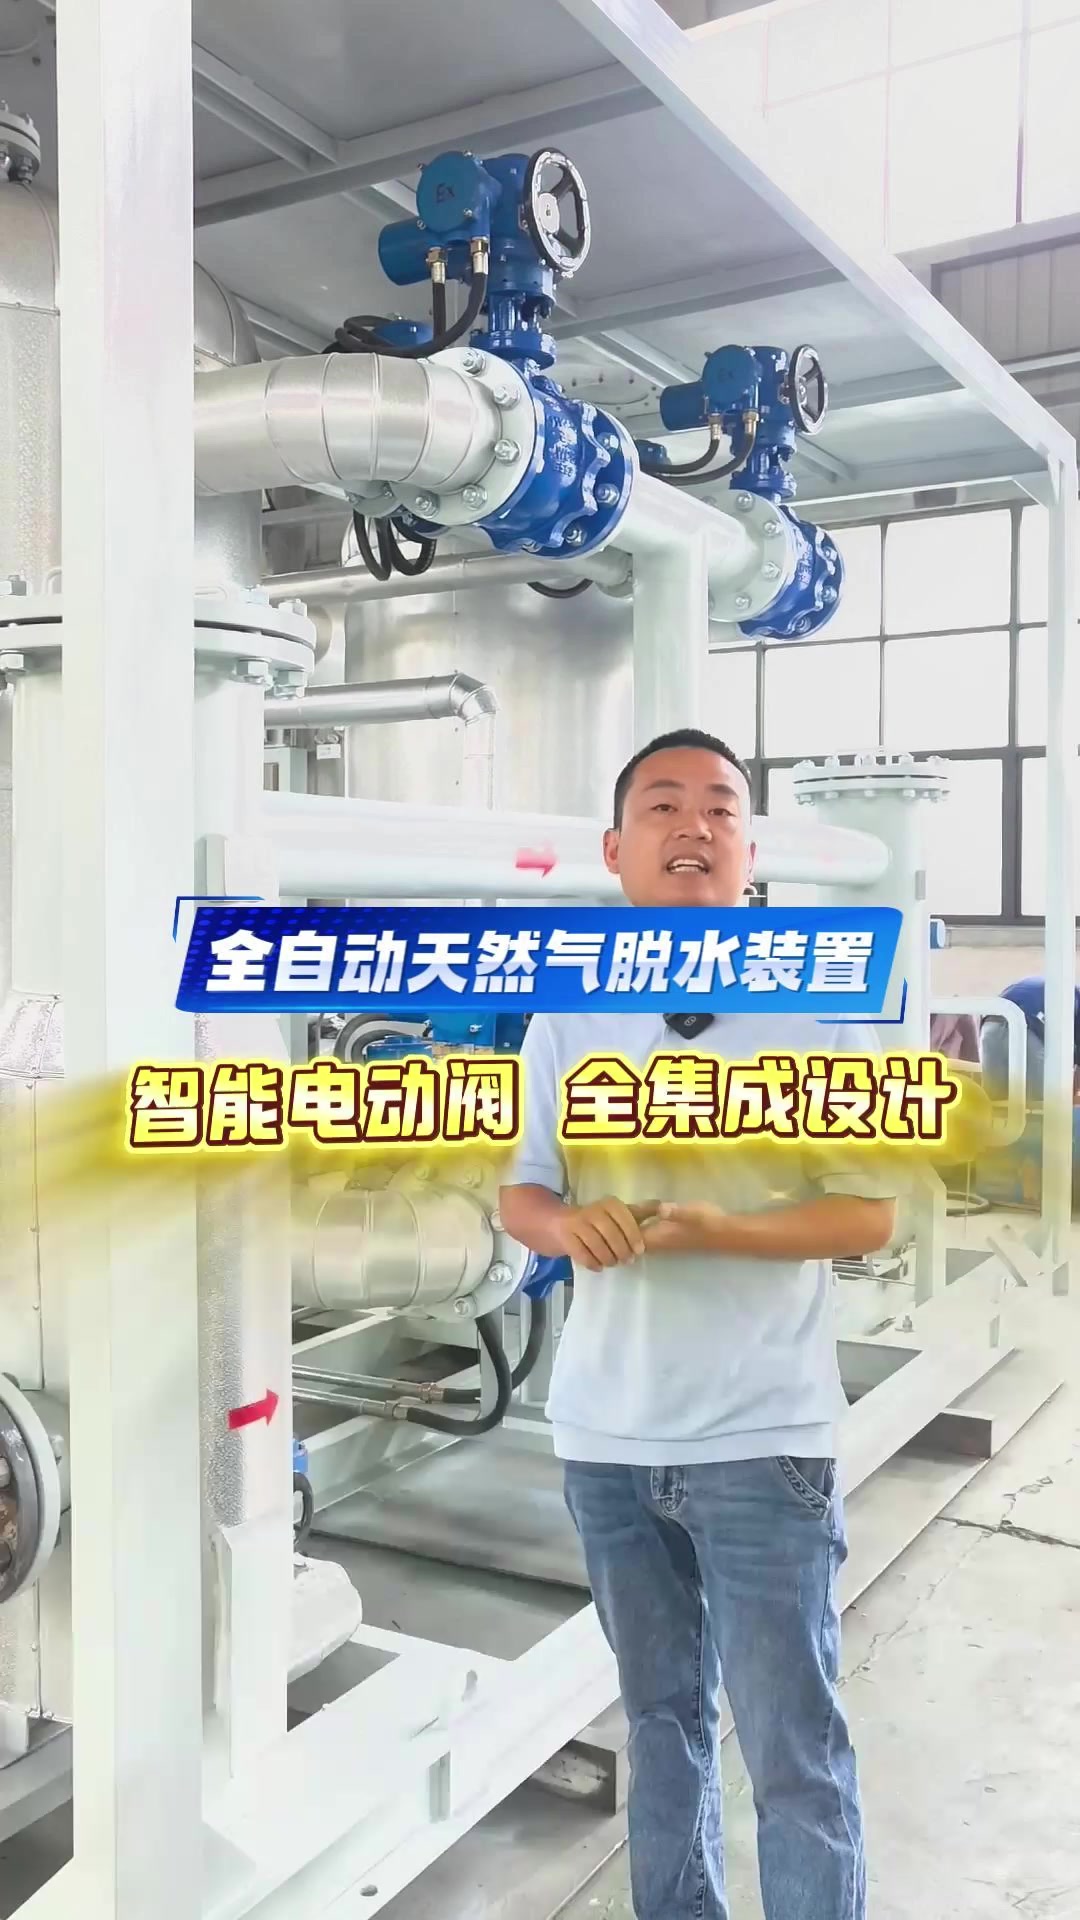
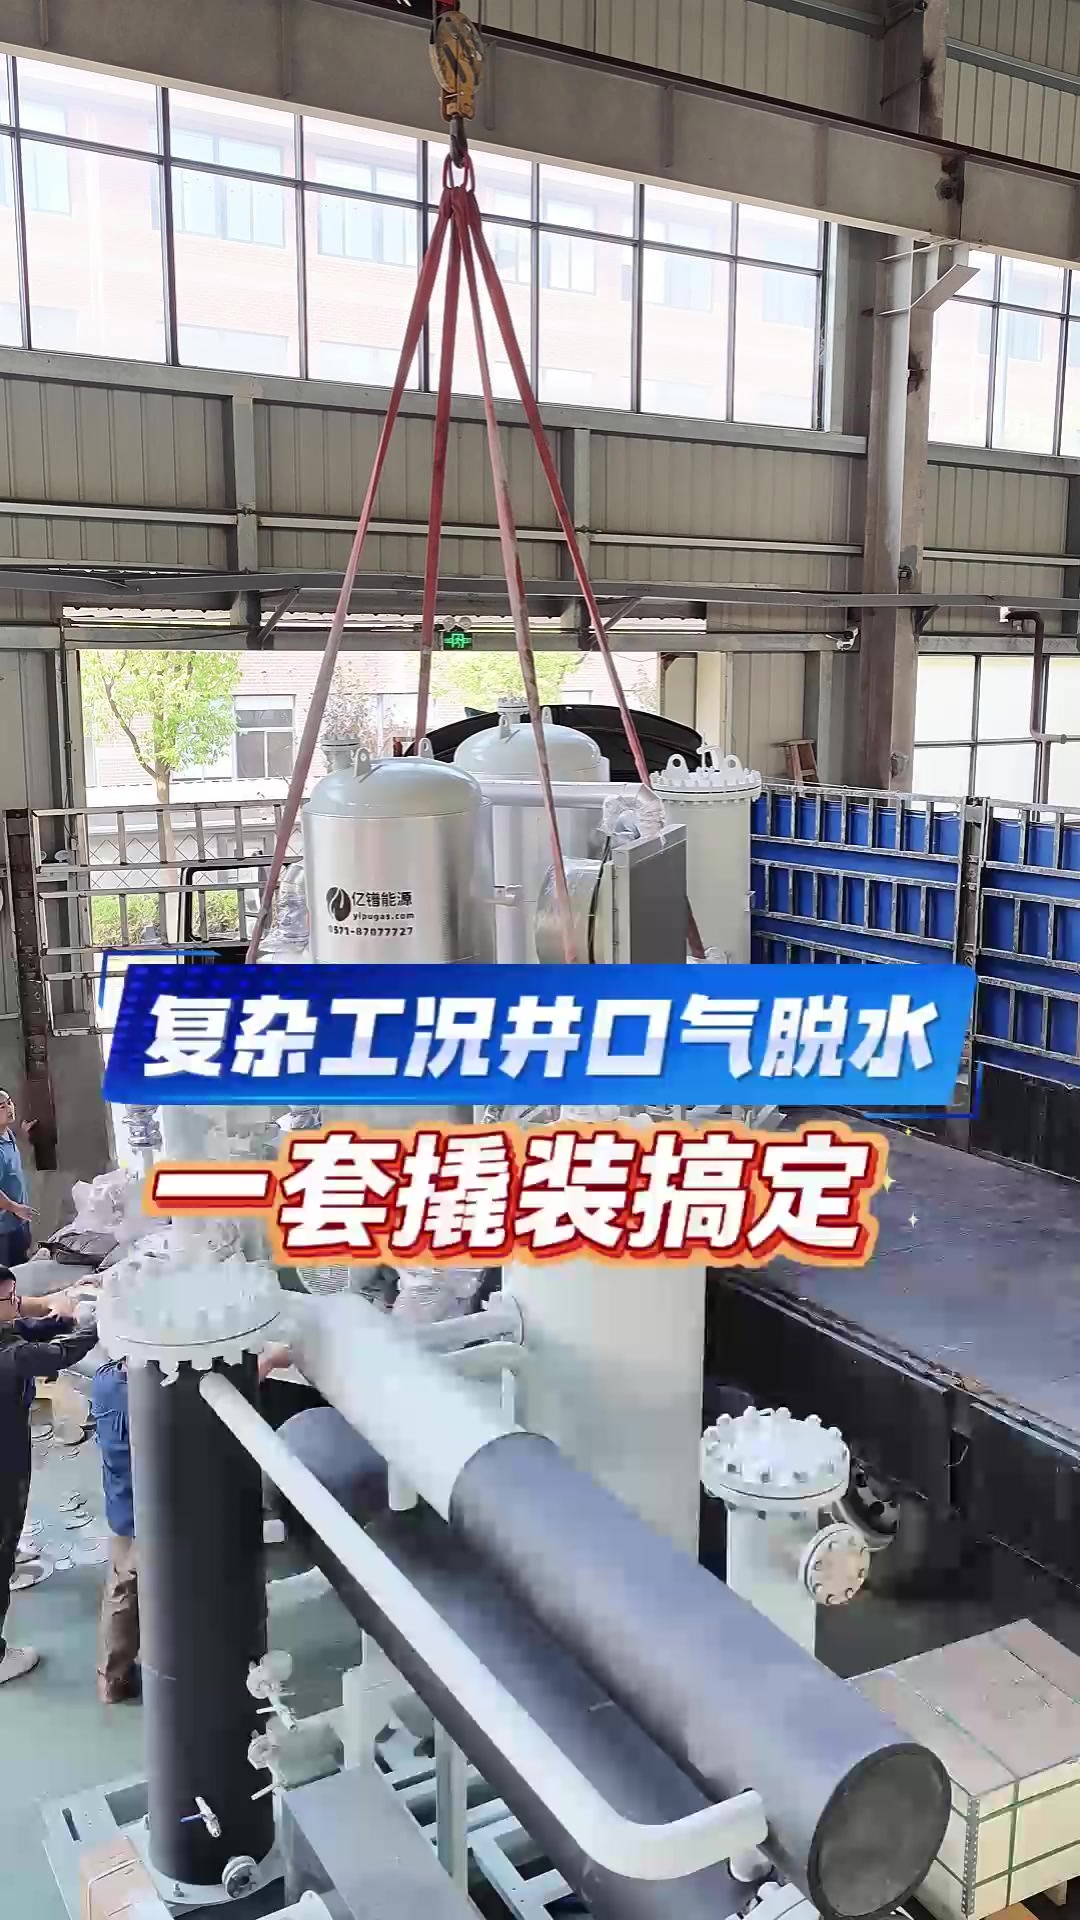
| 项目 | 技术参数 |
|---|---|
| 处理量 | 10000Nm3/h |
| 进气温度 | 50~60℃ |
| 进气压力 | 0.7MPa |
| 冷却方式 | 风冷 |
| 电源 | 380V/50Hz 三相交流电 |
| 适应工作制 | 连续工作(S1) |
| 工作环境温 | ≤40℃ |
| 蒸发器出口 | ≤15℃(蒸发器后在线检测) |
| 设计压力 | 1.6MPa(设备整体公称设计压力) |
| 设计温度 | 70℃(设备整体公称设计温度) |
| 压力损耗 | ≤50kPa |
| 额定制冷 | 量:170KW(2*30HP) |
| 接管直径 | DN200 PN16(法兰连接) |
| 制冷剂 | R407C(环保型制冷剂) |
| 控制方式 | PLC 全自动控制;支持现场、远程双操作实现远程启停、状态反馈、参数监测、故障 |
| 报警, | 开放通讯端口及技术协议,满足甲方中控系统对接要求 |
| 蒸发器 | 管路系统采用304 不锈钢换热管,壳体碳钢;换热效率≥设计值 |
| 预冷器 | 管路系统采用304 不锈钢换热管,壳体碳钢;与蒸发器匹配,实现预冷降温 |
| 电气仪表防 | 不低于 IP55 |
| 防爆等级 | Ex dⅡ BT4(整机及所有涉爆部件) |
| 冷凝风机 | ≤9KW(分组运行,可单独启停) |
| 整机功率 | ≤65KW(额定工况下) |
| 排污方式 | 自动排污,液位控制;煤层气回收“零 ” 排放;设旁路手动排污备用 |
| 露点仪 | -60℃~+60℃ , 在线检测,数据实时上传至 |
| 精密过滤器 | 集成于设备,净化干燥气,设置旁路,便于维护更换 |
| 气液分离器 | ≥99%(对凝结液滴的分离效果) |
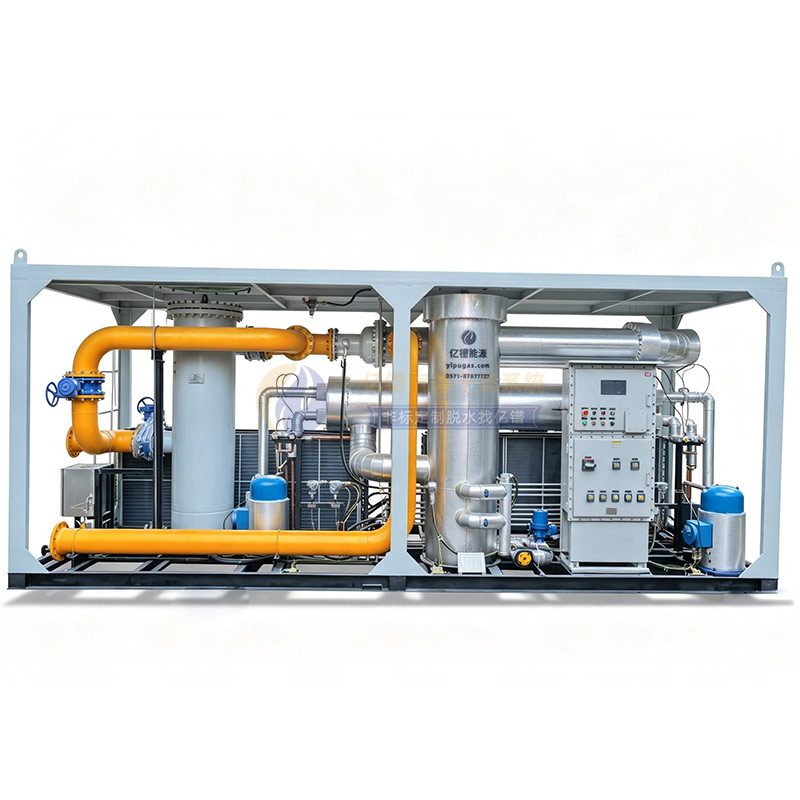
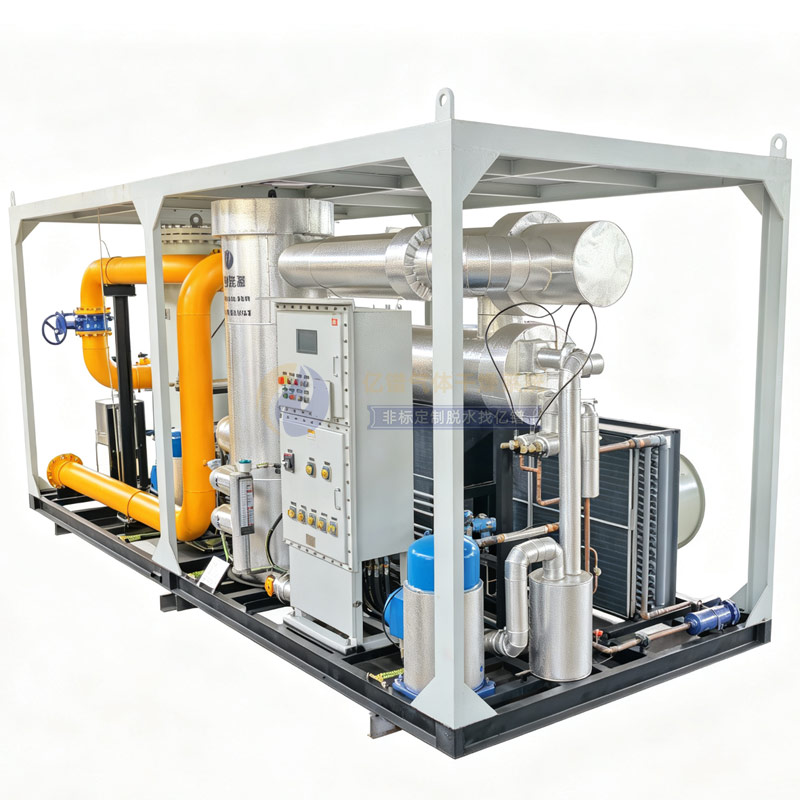
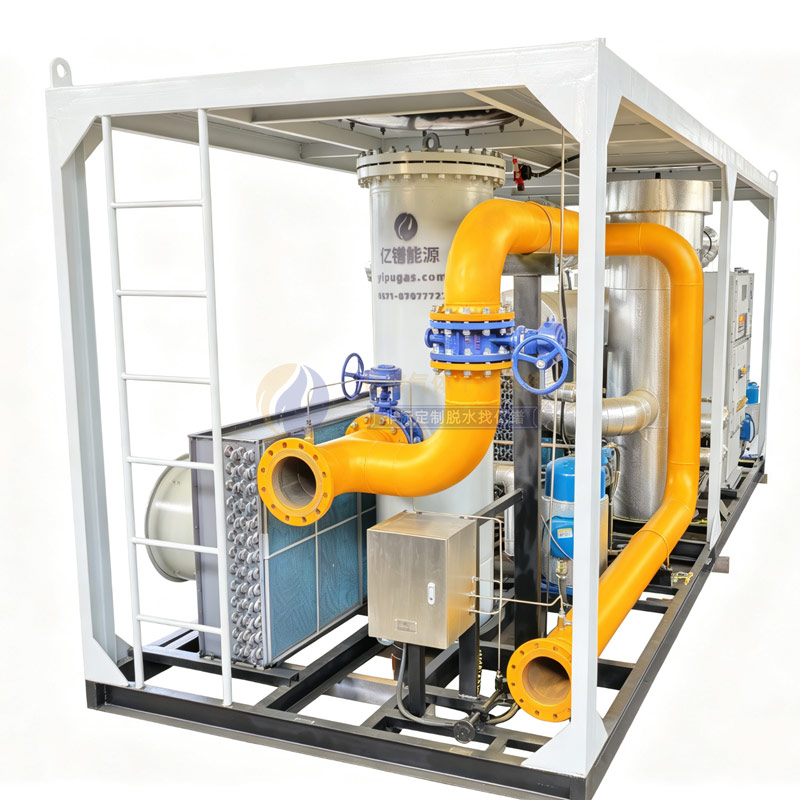
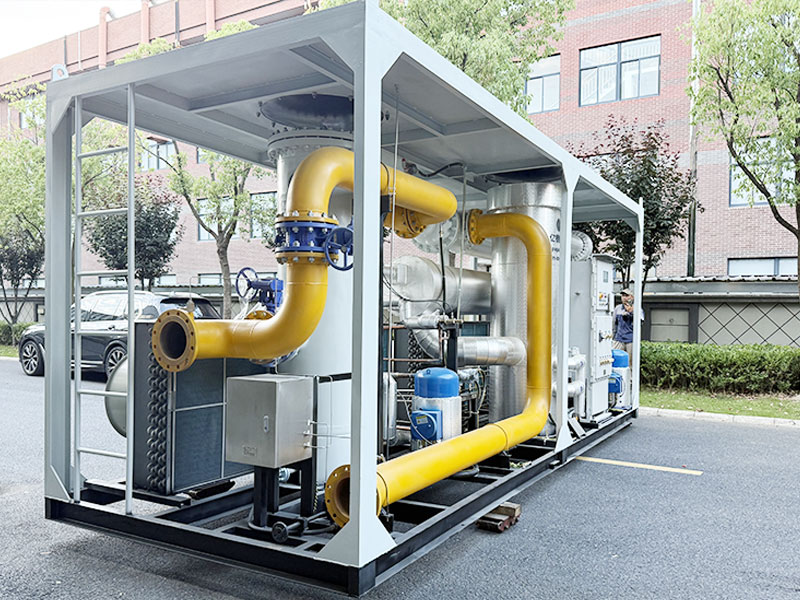
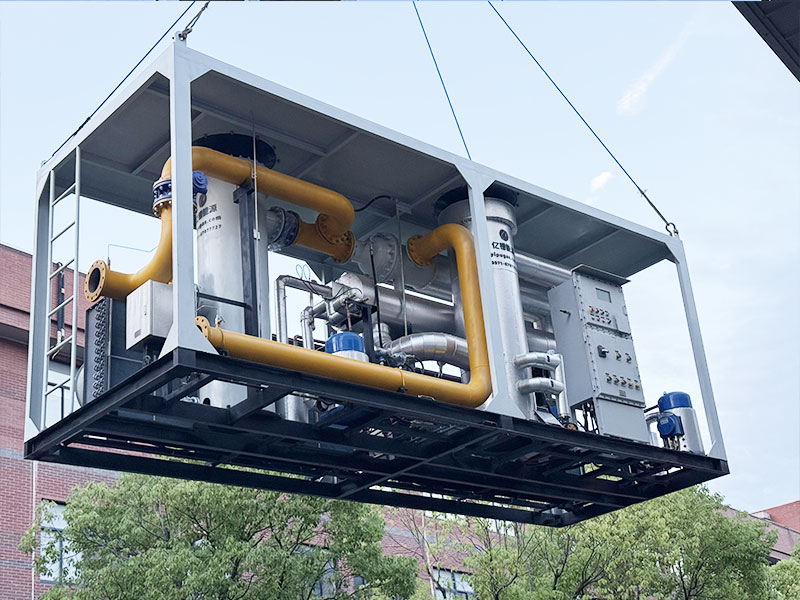
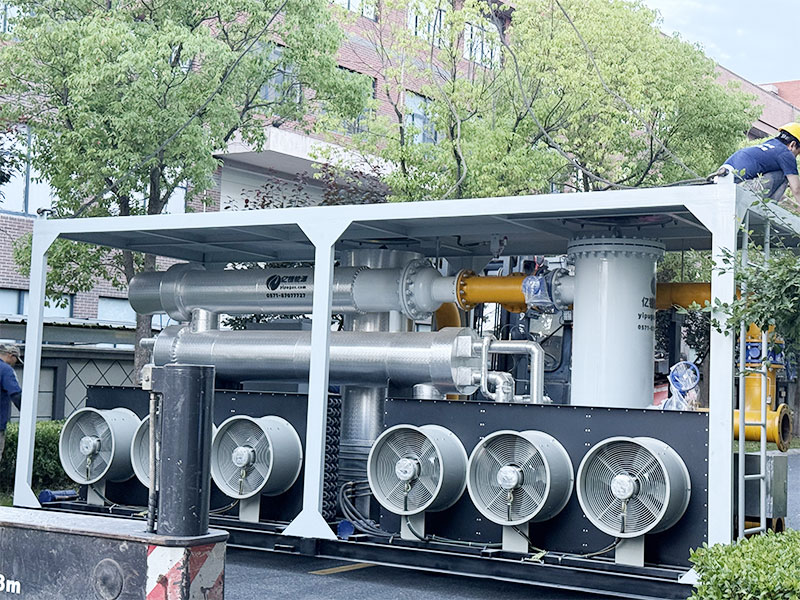
| 设备尺寸 | 6500×2350×2900mm |
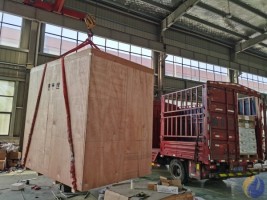
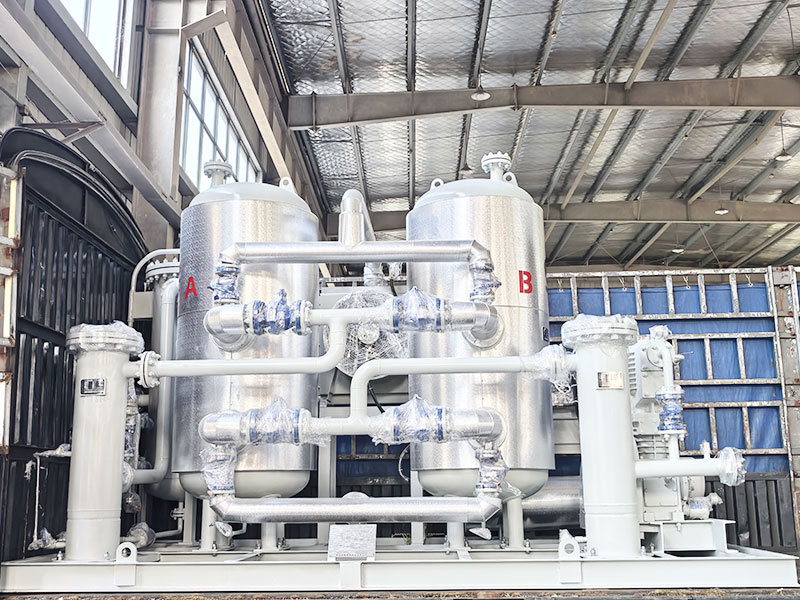
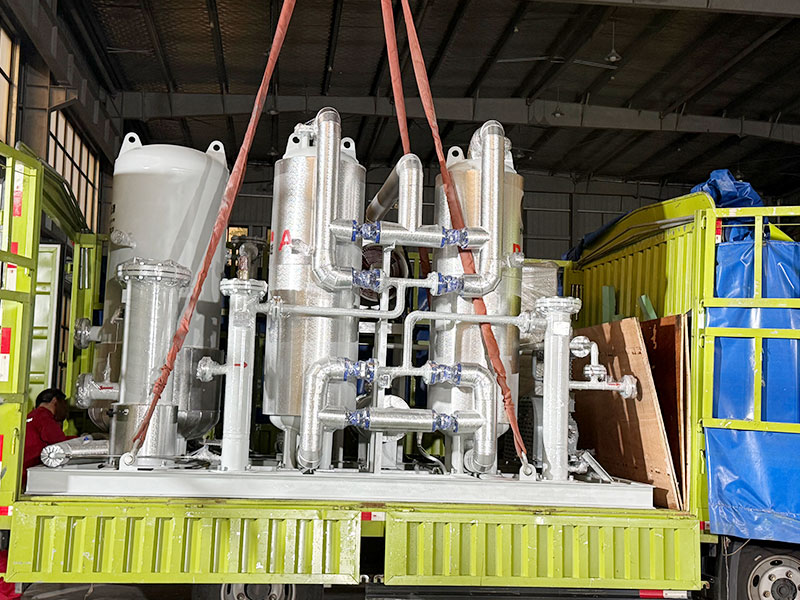
专业生产团队,生产各环节均执行严格的质量管控
市场痛点 在天然气开采、加工和输送过程中,水蒸气的存在是一个不容忽视的隐患。当天然气在加压或降温时,水...
MORE >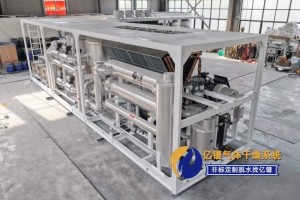
一、市场痛点 在油气田开发过程中,油田井口气往往含有大量水蒸气、轻烃组分以及固体杂质。未经处理的湿气直...
MORE >
市场痛点天然气作为清洁能源,其开采、处理、输送过程中,水分的存在是最大的隐患。含水天然气不仅会...
MORE >
一、市场痛点 在天然气开采、集输及加气站运营过程中,水蒸气是导致管道堵塞、设备腐蚀和冰堵的根本原因。当...
MORE >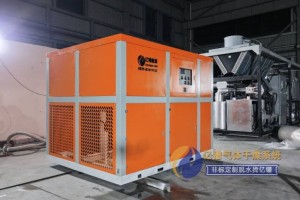
安全无忧 在沼气能源利用过程中,水分去除是确保设备稳定运行和气体品质的关键环节。然而,传统干燥设备往往...
MORE >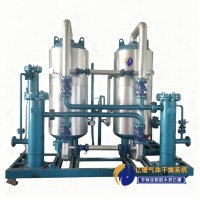
一、市场痛点 天然气在开采、集输和加气站应用中,水分的存在是最大的隐患。当天然气中含有过量水蒸气时,在...
MORE >Some Customers

我们对亿镨印象非常深刻。该公司不仅设备质量有保障,而且整个交易流程也十分省心顺畅。

我们之前的系统存在严重的压力波动问题。更换这套设备之后,运行顺畅了很多。而且该团队还针对我们现场工况定制开发了控制逻辑,帮我们省去了大量故障排查的时间。

起初我还担心设备的安装调试工作,但亿镨的售后团队为我们提供了一步步指导。设备顺利开机投用,自此我们的维护工作量明显降低。